Wonach suchen Sie?
Expandierende Auspuffdämmung und loses Füllmaterial sind zwei Möglichkeiten, eine akustische Faserfüllung in einen Schalldämpfer einzubringen.Eine durch Hitze freigesetzte Matte befördert die Faser in kompakter, fixierter Form in die Baugruppe. Loses Füllmaterial wird während des Befüllens abgemessen und verteilt. Der bessere Produktionsweg hängt vom Zugang zur Kammer, der Kontrolle der Fasermenge und der Art und Weise ab, wie die fertige Baugruppe validiert wird.
Vergleichen Sie als OEM-Auspuffhersteller den gesamten Befüllungsprozess, anstatt zu fragen, welches Material voller aussieht, bevor das Gehäuse geschlossen wird. Eine expandierende Matte hat einen anfänglichen Einbauzustand und einen späteren freigesetzten Zustand. Ein Prozess mit losem Füllmaterial erfordert eine definierte Methode zur Platzierung des Materials im gesamten vorgesehenen Hohlraum.
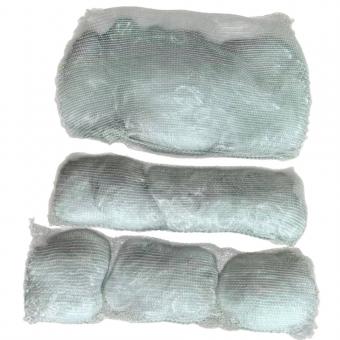
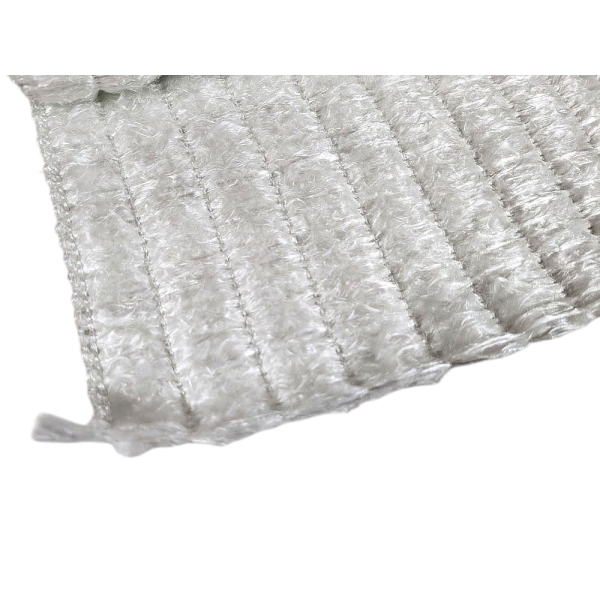
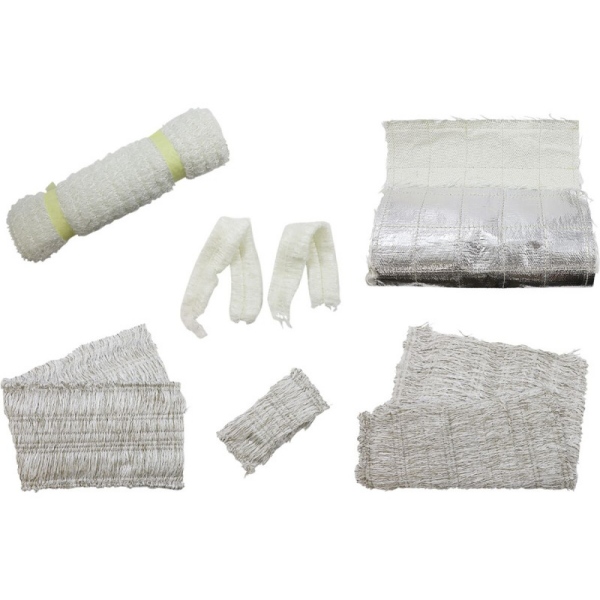
BSTFLEX liefert die Auspuff-Schalldämpfer-Dämmmatte, hergestellt aus komprimiertem, texturiertem Endlos-Glasgarn, das durch Nähte mit niedrigem Schmelzpunkt zusammengehalten wird. Der folgende Vergleich konzentriert sich auf die Auswahl eines Befüllungsweges für ein bestehendes oder neues Schalldämpferprogramm.
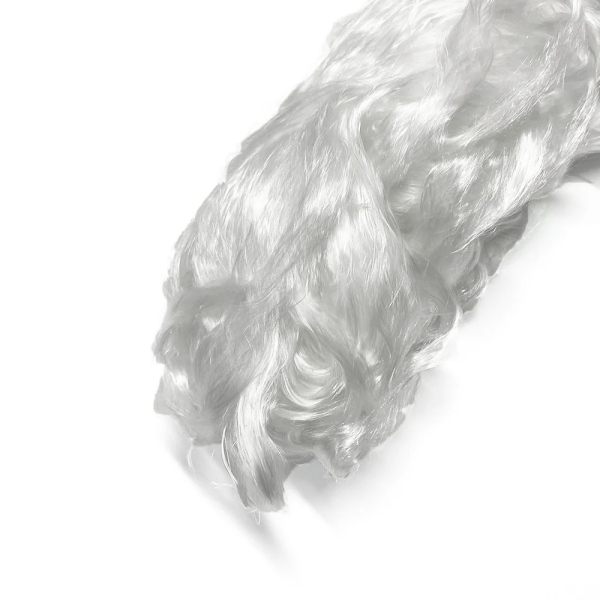
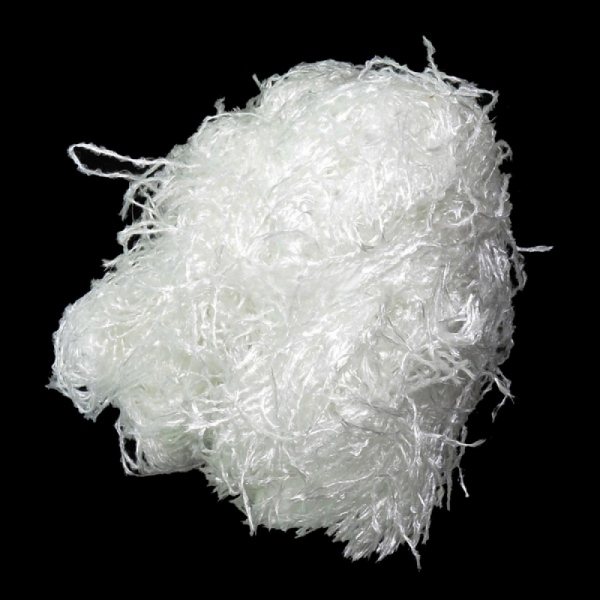
Lose Schalldämpferdämmung ist keine vollständige Materialspezifikation. Stellen Sie fest, ob das Angebot geschnittene Fasern, vorbereitetes Endlosstrangmaterial oder eine andere definierte Konstruktion abdeckt. Gehen Sie nicht davon aus, dass alles, was ohne eine vernähte Matte geliefert wird, die gleiche Faserlänge oder das gleiche Handhabungsverhalten aufweist.
Unterscheiden Sie außerdem zwischen gelieferten losen Fasern und einer gerätebasierten Direktbefüllung. Ein Direktbefüllungssystem kann Glasfaserstränge aus einer Versorgungseinheit dosieren und durch eine Düse einführen. Dieser Prozess ist nicht dasselbe wie das manuelle Einbringen von Fasern aus einem Beutel.
Identifizieren Sie für einen nützlichen Vergleich die vorgeschlagene Matte und das vorhandene Ausgangsmaterial und beschreiben Sie dann die an jedem durchgeführten Arbeitsgänge. Ein kontrollierter Maschinenbefüllungsprozess sollte nicht durch ein Beispiel einer ungewogenen manuellen Befüllung dargestellt werden.
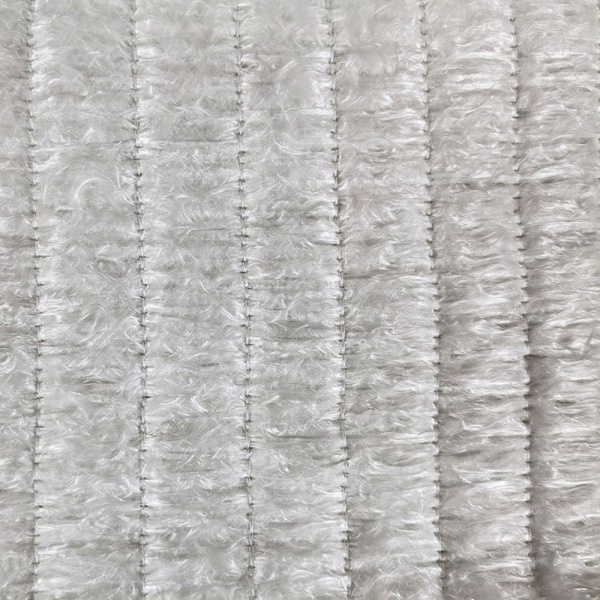
In einer expandierenden Schalldämpfer-Dämmmatte halten temporäre Nähte das voluminöse Glasgarn für die Handhabung zurück. Durch anfängliches Erhitzen wird diese Fixierung gelöst, sodass sich die Faserstruktur innerhalb des ihr zugewiesenen Raums öffnen kann. Die Freisetzung verändert die Faseranordnung; sie erzeugt keine zusätzlichen Glasfasern.
Loses Material wird während des Befüllungsvorgangs verteilt. Abhängig von der spezifizierten Konstruktion kann es sich während des Betriebs auch setzen oder verändern, aber der Begriff loses Füllmaterial bezeichnet nicht den gezielten Hitzefreisetzungsmechanismus, der bei der vernähten Matte verwendet wird.
Dies schafft einen praktischen Unterschied bei der Inspektion. Die Platzierung der Matte vor dem Erhitzen und die Faserverteilung nach der Freisetzung sind separate Abnahmepunkte. Ein erfolgreicher Kalteinbau ist kein Beweis dafür, dass das freigesetzte Material jeden vorgesehenen Teil der Kammer erreicht.
Für den Mechanismus selbst siehe wie durch Hitze freigesetzte Glasfasermatten einen Schalldämpfer füllen.
| Prozessfrage | Durch Hitze freigesetzte Dämmmatte | Lose oder direkte Faserbefüllung |
|---|---|---|
| Was gelangt in die Baugruppe? | Ein definiertes Stück kompakten, fixierten Fasermaterials. | Eine abgemessene Faserfüllung, die durch den spezifizierten manuellen oder maschinellen Prozess eingebracht wird. |
| Wie wird die Menge kontrolliert? | Durch die Materialspezifikation, die nutzbare Schnittfläche und das vereinbarte Fasergewicht. | Durch Wiegen oder kalibrierte Dosierung, wobei die gelieferte Menge verifiziert wird. |
| Was kontrolliert die Platzierung? | Das Schnittlayout, die Wickel- oder Positionierungsmethode und der verfügbare Freiraum. | Die Befüllungsreihenfolge, der Zugangsweg, die Werkzeuge und die Verteilungsmethode. |
| Was muss nach dem Erhitzen überprüft werden? | Freisetzung, lokale Verteilung, Rückhaltung und der Zustand der kompletten Baugruppe. | Verteilung, Rückhaltung und der Zustand der kompletten Baugruppe. |
| Was darf nicht angenommen werden? | Dass die Expansion eine unzureichende Faserfüllung ausgleicht. | Dass eine unverpackte Faser automatisch einen unkontrollierten manuellen Prozess erfordert. |
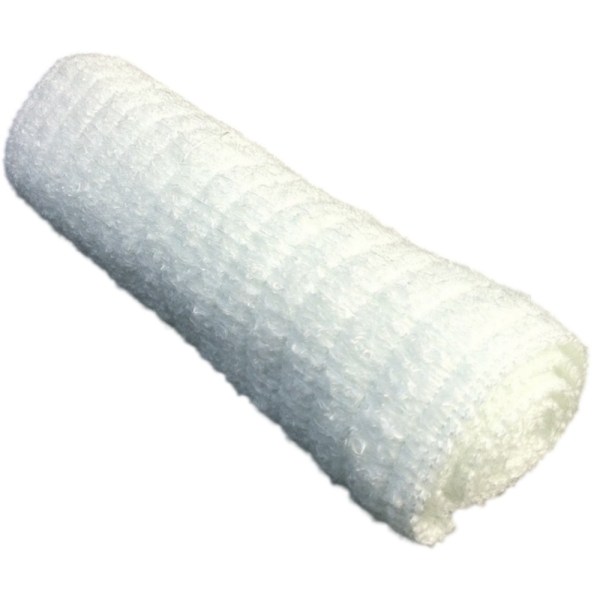
Ziehen Sie eine expandierende Matte in Betracht, wenn die Produktionssequenz es erlaubt, ein zugeschnittenes Stück vor dem Einsetzen um den Kern zu positionieren. Testen Sie die kompakte Baugruppe durch die tatsächliche Hülle, einschließlich des engsten Abschnitts, der internen Verbindungen und der Endstücke.
Prüfen Sie, ob die Matte während des Einsetzens in Position bleibt und ob die gewählte Befestigungsmethode die beabsichtigte Freigabe ermöglicht. Protokollieren Sie alle an der Station erforderlichen Zuschnitte oder Nachverpackungen. Diese Vorgänge gehören in den Prozessvergleich, selbst wenn das gekaufte Material als einbaufertig beschrieben wird.
Wenn der etablierte Prozess eine teilweise geschlossene Kammer durch einen Anschluss oder eine Düse füllt, untersuchen Sie, wie eine Matte in denselben Hohlraum gelangen würde. Eine Umstellung auf Mattenverpackung erfordert möglicherweise eine andere Montagesequenz anstelle eines einfachen Materialaustauschs.
Behalten Sie einen validierten Direktfüllweg im Vergleich bei, wenn Werkzeuge und Ausgangsmaterial bereits für das Produkt geeignet sind. Überprüfen Sie die gelieferte Masse, die Verteilung und die Prozessaufzeichnungen, bevor Sie entscheiden, ob eine Änderung der Lieferform ein echtes Produktionsproblem löst.
Markieren Sie jede Zone auf dem Querschnitt und weisen Sie ihr die Füllmenge und Platzierungsmethode zu. Erwarten Sie nicht, dass selbstexpandierende Schalldämpferpackung in einem Fach Fasern durch eine feste Trennwand in ein anderes liefert.
Untersuchen Sie bei einer ovalen Hülle oder einem versetzten Kern den engen Spalt und die breitere Tasche separat. Der Mattentest sollte festlegen, wo die kompakten Stücke sitzen und wie sie sich lösen. Der Test mit loser Füllung sollte festlegen, wie die Füllung diese Bereiche erreicht und dort verbleibt.
Verwenden Sie die beobachtete Verteilung, um die Prozesse zu vergleichen. Weder eine unregelmäßige Hülle noch ein großes Gesamthohlraumvolumen bestimmen die Füllmethode von selbst.
Ein Vergleich zwischen Matte und loser Füllung kann unbeabsichtigt mehrere Variablen gleichzeitig ändern: Glasqualität, Filamentaufbau, Fasermenge und kernseitige Schichten. Protokollieren Sie diese Unterschiede, bevor Sie einen Klangtest oder einen Praxistest interpretieren.
Wenn das Ziel darin besteht, den Füllprozess zu isolieren, halten Sie das Material und die angestrebte Fasermenge nach Möglichkeit vergleichbar. Wenn die vorgeschlagene Matte ein anderes Fasersystem einführt, bewerten Sie dies als Designänderung. Gleiches Gewicht allein stellt keine Gleichwertigkeit her.
Ebenso bedeutet Endlosfilament-Schalldämpferpackung nicht immer eine wärmefreigesetzte Matte. Endlosfasern können in anderen Formen geliefert oder in Wickel- und Füllprozessen verwendet werden. Spezifizieren Sie das Näh- und Freigabeverhalten getrennt von der Faserbeschreibung.
Verwenden Sie die erforderlichen Betriebsbedingungen, um die Faserqualität zu genehmigen. Ein Niedertemperatur-Freigabemechanismus und eine Hochtemperatur-Anforderungsanforderung beschreiben verschiedene Teile der Spezifikation.
Vergleichen Sie trockene Akustikfaser, nicht eine komplette genähte Matte mit einer unverpackten Faserfüllung ohne Anpassung. Stellen Sie fest, ob das angegebene Mattengewicht temporäre Nähte oder andere eingearbeitete Materialien enthält.
Unterscheiden Sie beim Füllprozess zwischen Material, das aus dem Lager entnommen wurde, und Material, das in den Schalldämpfer geliefert wurde. Protokollieren Sie Verschnitt, Handhabungsverluste und ungenutzte Teile separat. Keine dieser Mengen sollte als installierte Akustikfaser gezählt werden.
Reduzieren Sie die genehmigte Faserfüllung nicht nur deshalb, weil die Ersatzmatte expandiert. Erzwingen Sie umgekehrt kein zusätzliches Material in einen Hohlraum, nur damit die kompakte Matte vor dem Erhitzen so voll aussieht wie eine lose gefüllte Baugruppe.
Die Berechnungsmethode wird in Mattendimensionierung und Füllgewicht für expandierende Auspuffpackungen behandelt. Verwenden Sie diesen Leitfaden, um eine genehmigte Füllung in Abmessungen umzurechnen, und bestätigen Sie dann das vorgeschlagene Layout durch einen Montageversuch.
Vereinbaren Sie das Konditionierungsverfahren mit den Material- und Schalldämpferlieferanten, bevor Sie eine wärmefreigesetzte Matte testen. Protokollieren Sie den relevanten Messort und die Expositionsbedingungen. Eine feste Motorleerlaufzeit ist kein universeller Ersatz für ein materialspezifisches Freigabeverfahren.
Untersuchen Sie nach dem vorgeschriebenen Zyklus, ob sich die beabsichtigten Rückhaltungen gelöst haben und ob die Faser die zugewiesenen Bereiche einnimmt. Verwenden Sie eine geplante Inspektionsstichprobe oder eine andere vereinbarte Inspektionsmethode; schließen Sie nicht allein aus der externen Hüllentemperatur oder dem Auspuffgeräusch auf die interne Verteilung.
Überprüfen Sie zusätzlich angebrachte Bänder, Bindungen oder Befestigungen anhand der genehmigten Konstruktion. Ihr Zweck während der Montage darf nicht mit der erforderlichen Freigabe in Konflikt stehen. Behalten Sie den permanenten Kernschutz und die Rückhaltekomponenten bei, es sei denn, deren Entfernung ist Teil einer genehmigten Designrevision.
Befolgen Sie für beide Füllwege die Materialsicherheitsinformationen sowie die Handhabungs-, Belüftungs- und Heißtestverfahren der Anlage.
Das folgende Testprotokoll trennt den Produktionskomfort von der Leistung des fertigen Schalldämpfers. Legen Sie die Abnahmeanforderungen vor dem Durchführen der Proben fest, damit das bevorzugte Format nicht allein nach dem Aussehen ausgewählt wird.
| Testartikel | Protokoll für beide Wege | Zusätzliche Mattenprüfung |
|---|---|---|
| Materialeingabe | Faseridentifikation, Trockenfüllung und Anordnung der umgebenden Schichten. | Nähspezifikation und Gewichtsgrundlage für die zugeschnittene Komponente. |
| Montage | Vorbereitung, Platzierung, Schließzeit und erforderliche Nacharbeit. | Einpassung und Stabilität der kompakten Matte vor dem Verschließen. |
| Interne Verteilung | Abdeckung in jeder festgelegten Packzone unter Verwendung einer vereinbarten Prüfmethode. | Verteilung nach dem vorgeschriebenen Freisetzungszyklus. |
| Akustisches Ergebnis | Schallmessungen unter denselben dokumentierten Betriebs- und Testbedingungen. | Bestätigen Sie den spezifizierten Konditionierungszustand vor dem Vergleich. |
| Haltbarkeits- und Betriebserprobung | Beobachtete Fasermigration, Materialverlust und Bauteilzustand nach der vereinbarten Beanspruchung. | Auf eingeschränkte Freisetzung oder bleibende Lücken prüfen. |
| Produktionswiederholbarkeit | Varianz über den vereinbarten Mustersatz hinweg, nicht nur eine erfolgreiche Montage. | Konsistenz des Zuschnitts, der Fixierungen und des freigesetzten Zustands. |
Beziehen Sie Druckverlustmessungen ein, wo das Auspuffdesign dies erfordert. Eine andere Füllform ist für sich genommen kein Beweis für einen geringeren Gegendruck, eine längere Lebensdauer oder die Einhaltung einer Anforderung an den Schalldämpfer-Lärmpegel.
Sobald beide Konstruktionen die Abnahmeanforderungen erfüllen, vergleichen Sie deren Kosten pro abgenommenem Schalldämpfer. Beziehen Sie Einkaufsmaterial, nutzbaren Ertrag, Vorbereitung, Füllung oder Umwicklung, Verschluss, Inspektion und relevante Ausrüstungskosten ein.
Messen Sie bei Mattenpackungen den Arbeitsaufwand für das Zuschneiden, Wiegen und Positionieren des Stücks. Beziehen Sie bei der direkten Befüllung den tatsächlichen Dosier-, Handhabungs- und Umrüstprozess ein. Verwenden Sie beobachtete Produktionsdaten, anstatt anzunehmen, dass eine Matte immer Arbeit spart oder loses Füllmaterial immer weniger kostet.
Ein Werk mit mehreren Schalldämpfervarianten kann unterschiedliche Füllwege für verschiedene Produkte beibehalten. Die Entscheidung muss kein einheitliches Materialformat für die gesamte Produktionslinie sein.
Kein Klangergebnis ergibt sich allein aus dem Lieferformat. Vergleichen Sie die ausgewählte Faser, die installierte Menge, die Verteilung und den kompletten Schalldämpfer unter konsistenten Testbedingungen. Die Wärmeausdehnung ist ein Merkmal der Füllung, keine garantierte Dezibelreduzierung.
Bewerten Sie es anhand der erforderlichen Prozesskontrollen. Abgewogene Chargen, definierte Platzierungsanweisungen oder gerätebasierte Dosierung können Teil einer Produktionsspezifikation sein. Das Fehlen einer Matte begründet keine schlechte Wiederholbarkeit.
Überprüfen Sie zuerst das vorhandene Material, die Füllmenge, den Kammerzugang und die Konditionierungsanforderungen. Schalldämpferwolle ist eine breite Beschreibung, keine Austauschbarkeitsspezifikation. Genehmigen Sie die vorgeschlagene Matte in der tatsächlichen Baugruppe vor Wiederholungsbestellungen.
Verwenden Sie nur die für diese Konstruktion zugelassene Handhabungs- und Konditionierungsmethode. Das Vorexpandieren ändert den zu bewertenden Installationszustand und kann den praktischen Nutzen der Lieferung einer kompakten Matte zunichtemachen.
Für eine OEM-Schalldämpferpackung Überprüfung, stellen Sie den Schalldämpferquerschnitt, die Innenabmessungen, die Kerngeometrie und die Montagereihenfolge bereit. Fügen Sie die aktuelle Faserspezifikation und das Trockenfüllgewicht bei oder identifizieren Sie diese Werte als Entwicklungspunkte.
Beschreiben Sie das Problem, das die vorgeschlagene Änderung lösen soll: Vorbereitungszeit, Zugang zu einem unregelmäßigen Hohlraum, inkonsistente Platzierung, Materialverlust oder ein anderes gemessenes Problem. Fügen Sie Mustermengen, erwarteten Produktionsbedarf, Verpackungsanforderungen und die geplanten Abnahmetests hinzu.
Für eine wärmeaktivierte Mattenoption beginnen Sie mit der BSTFLEX expandierenden Glasfaser-Schalldämpferpackungsmatte. Zeichnungen und vorhandene Muster können eine Überprüfung durch unseren kundenspezifischen Schalldämpferpackungs-Fertigungsservice unterstützen.
Andere Auspuffschalldämpfer-Füll- und Packformate sind für Projekte verfügbar, die einen anderen Lieferweg benötigen. Das Einkaufsziel ist ein kontrollierter, validierter Füllprozess, unabhängig davon, ob die Faser als kompakte Matte oder durch einen etablierten Füllvorgang in den Schalldämpfer gelangt.
Anforderung von expandierenden Auspuffdichtungsmustern für einen OEM-Befüllungstest
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
Tel/Whatsapp : 0086-15856303740
Email : sales@bstbraidedsleeve.com
Skype : vanesa-cheng