Wonach suchen Sie?
Ein Hitzeschild-Rohling aus Edelstahl kann genau seiner flachen Zeichnung entsprechen und nach dem Umformen dennoch Nacharbeit erfordern. Ein Flansch kann zu hoch sitzen, ein Loch kann seine Halterung verfehlen oder eine unvollendete Kante kann auf die Verkabelung gerichtet sein, die das Schild schützen soll. Diese Probleme gehören in den Fertigungsplan, noch bevor das erste Produktionslos zugeschnitten wird.
Wenn Sie mit Edelstahl-Hitzeschildfolie arbeiten, entwickeln Sie Rohling, Umformreihenfolge und Kantenbearbeitung gemeinsam. Qualifizieren Sie das Schneidverfahren am tatsächlichen geprägten Material, prüfen Sie die Form nach dem Entnehmen aus dem Werkzeug und inspizieren Sie die Befestigungsbereiche im fertigen Zustand.
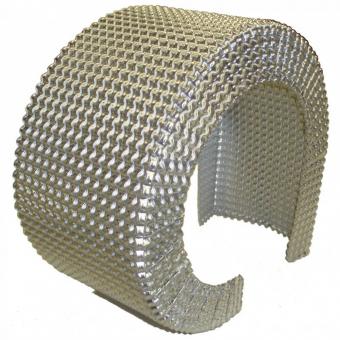
BSTFLEX liefert geprägtes Edelstahl-Hitzeschildmaterial zum Schneiden, Falten, Stanzen und für die kundenspezifische Fertigung. Der folgende Leitfaden konzentriert sich darauf, dieses Blech in ein reproduzierbares Teil zu verwandeln, anstatt Edelstahl mit anderen Metallen zu vergleichen.
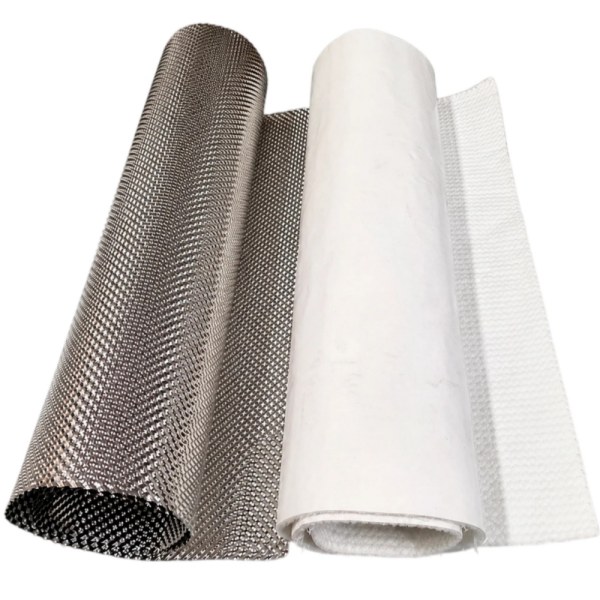
Verwenden Sie die spezifizierte Edelstahlgüte, den Lieferzustand, die Basismetallstärke und das Prägemuster für den Umformversuch. Ein praktischer Verschnittrest ist nützlich, um eine grobe Kontur zu überprüfen, sollte aber nicht das Freigabemuster für ein anderes Produktionsmaterial werden.
BSTFLEX führt 0,1 mm, 0,15 mm und 0,2 mm in seinen Edelstahl-Hitzeschild-Blechoptionen auf. Halten Sie die Basismetallstärke getrennt von der Gesamthöhe des geprägten Profils. Für die Entscheidung über die Dicke selbst siehe wie man die Dicke für geprägte Edelstahl-Hitzeschildbleche auswählt.
Markieren Sie die beabsichtigte Wärmequellenseite und die Musterausrichtung auf dem Versuchsrohling. Verwenden Sie dieselben Referenzen beim Vergleichen von Mustern, damit eine Änderung der Ausrichtung nicht mit einer Änderung der Materialqualität verwechselt wird.
Die sichtbare Kontur eines installierten Schilds ist nicht sein flaches Schnittmuster. Kurven, Flansche, gefalzte Kanten und Laschen erfordern alle Material, das in einem Frontalfoto möglicherweise nicht erscheint.
Legen Sie für ein gebogenes Auspuffschild das erforderliche Profil unabhängig von der Rohroberfläche fest. Eine direkt gegen das Rohr gedrückte Schablone enthält keinen konstruierten Abstand. Machen Sie die beabsichtigte Trennung zu einem Teil der Zeichnung, bevor Sie den Rohling entwickeln.
Als einfacher Geometriecheck hat ein 180-Grad-Bogen bei einem Referenzradius von 40 mm eine Bogenlänge von ca. 125,7 mm. Das ist nur der Bogen, keine genehmigte Rohlingsbreite. Kantenrückschnitte, Biegezugaben, Laschen und das Besäumen müssen weiterhin berücksichtigt werden, und das entwickelte Muster muss in einem Umformversuch überprüft werden.
Verwenden Sie für ein Schild mit kombinierter Krümmung ein geformtes Muster oder eine geeignete Entwicklungsmethode, anstatt anzunehmen, dass ein rechteckiger Streifen die gesamte Oberfläche wiedergeben kann. Vereinbaren Sie, wo Nähte oder separate Abschnitte zulässig sind, bevor Sie Material schneiden.
Wählen Sie ein Schneidverfahren, das das angegebene dünne Edelstahlmaterial ohne inakzeptable Beschädigung halten und schneiden kann. Bewerten Sie für einen Prototypen eine geeignete Dünnblech-Scherenmethode. Wiederholte Produktion kann spezielle Stanzwerkzeuge oder ein qualifiziertes Laserschneidverfahren rechtfertigen. Bestätigen Sie den vorgeschlagenen Weg mit dem Fertiger, anstatt diese Methoden als austauschbar zu behandeln.
Das Laserschneiden nutzt lokalisierte thermische Energie. Wenn Sie es für einen dünnen geprägten Rohling bewerten, beziehen Sie den Kantenzustand und den Verzug in die Versuchsinspektion ein; genehmigen Sie den Prozess nicht allein aufgrund der Konturgenauigkeit.
Stützen Sie den Rohling ab und kontrollieren Sie den Verschnitt während des Schneidens. Inspizieren Sie beide Seiten der fertigen Kante auf Grate, Risse, unerwünschte Falten und Beschädigungen an schmalen Laschen. Legen Sie Abnahmegrenzen vor dem Versuch fest, einschließlich der Kanten, die eine weitere Nachbearbeitung erhalten sollen.
Innenwinkel verdienen besondere Aufmerksamkeit. Scharfe Einkerbungen können lokale Spannungen erhöhen, verwenden Sie daher die in der Zeichnung festgelegten Eckradien oder Entlastungselemente, anstatt einen unkontrollierten Schlitzabschluss zu hinterlassen. Dies ist besonders wichtig, wenn das Element in der Nähe einer Montagelasche oder eines anderen wiederholt belasteten Bereichs sitzt.
Verwenden Sie Ausrüstung und einen Handschutz, die für scharfkantiges Blech geeignet sind. Entfernen Sie lose Späne, bevor Sie den Rohling zur Umform- oder Montagestation bringen.
Edelstahl kann nach dem Biegen zurückfedern, und die Reaktion ändert sich mit Güte, Dicke und Materialzustand. Überprüfen Sie das Teil nach dem Entladen. Ein Profil, das nur dann mit einer Vorrichtung übereinstimmt, solange es eingespannt ist, hat die erforderliche Freistandsgeometrie nicht nachgewiesen.
Legen Sie Werkzeuge und Kompensation durch einen repräsentativen Versuch fest. Wenden Sie keinen universellen Mindestbiegeradius oder Überbiegewinkel auf jede geprägte Folie an. Das ausgewählte Material und das fertige Merkmal müssen zusammen bewertet werden.
Stützen Sie breite, gebogene Bereiche mit Werkzeugen ab, die für das beabsichtigte Profil geeignet sind. Entscheiden Sie an einer Biegelinie, ob eine lokale Abflachung des geprägten Musters akzeptabel ist und wie dieser Bereich inspiziert wird. Unterscheiden Sie einen beabsichtigten Werkzeugkontaktbereich von versehentlichem Quetschen an anderer Stelle auf dem Paneel.
Austenitische Edelstähle verfestigen sich während der Kaltumformung. Vermeiden Sie es, dasselbe Versuchsteil wiederholt vor- und zurückzubiegen, um die gewünschte Passform zu erhalten. Sobald eine Anpassung festgestellt ist, weisen Sie diese an einem frischen Rohling nach, der durch die beabsichtigte Sequenz hergestellt wurde.
Ein Loch kann im flachen Rohling korrekt sein, aber nach dem Formen des umliegenden Materials an der falschen Position sitzen. Definieren Sie, ob sein kritischer Standort im flachen oder im fertigen Zustand gemessen wird.
Wenn ein Loch vor dem Umformen hergestellt wird, überprüfen Sie danach seine Position und Form. Wenn es später hergestellt wird, stellen Sie eine zuverlässige Möglichkeit zur Verfügung, das geformte Teil zu lokalisieren und abzustützen. Keine der Sequenzen sollte ohne Überprüfung von Zugang und Wiederholbarkeit genehmigt werden.
Bei angeflanschten Löchern beeinflussen die Schnittkantenqualität und vorherige Kaltumformung das Risiko von Kantenrissen. Untersuchen Sie das tatsächlich geformte Merkmal, anstatt es allein anhand des ursprünglichen Lochdurchmessers zu genehmigen.
Zeigen Sie alle spezifizierten Verstärkungen, Unterlegscheiben-Kontaktbereiche oder separaten Montagehalterungen in der Montagezeichnung. Verwenden Sie das Befestigungselement nicht, um eine schlecht geformte Lasche während der Abnahmeprüfung in die Ausrichtung zu zwingen.
Eine Kantenbearbeitung verändert die Teilegeometrie und erfordert möglicherweise zusätzliches Rohlingsmaterial. Wählen Sie sie vor der Fertigstellung der Schnittkontur, insbesondere dort, wo das Schild an einen Schlauch, Kabelbaum oder Service-Zugangsbereich grenzt.
| Kantendetail | Was zu definieren ist | Was am Muster zu überprüfen ist |
|---|---|---|
| Getrimmte und entgratete Kante | Fertige Kontur, zulässiger Grat und erforderlicher Kantenzustand | Keine losen Späne oder inakzeptablen scharfen Merkmale; Abmessungen bleiben innerhalb der Zeichnungsgrenzen |
| Umgelegter Flansch | Flanschl wysokości [sic: Flanschhöhe], Richtung und Innenradius | Die Umlegung geht an angrenzenden Teilen vorbei und behindert weder die Montage noch die Demontage |
| Gefaltete oder gebördelte Kante | Offenes oder geschlossenes Detail, Falzzugabe und fertige Kontur | Die Falzung entspricht dem vorgegebenen Profil ohne Rissbildung oder Verringerung des erforderlichen Freiraums |
Das Umlegen einer Kante kann Kantenschutz bieten und die lokale Stabilität erhöhen. Es ist nicht automatisch die richtige Behandlung für jede Folie oder Geometrie. Überprüfen Sie die Falzung mit dem ausgewählten Material und Werkzeug und inspizieren Sie das Ergebnis, anstatt anzunehmen, dass das Schließen der Kante sie akzeptabel macht.
Stützen Sie das dünne Material beim Entgraten ab und vermeiden Sie es, mehr Metall zu entfernen, als der zugelassene Prozess zulässt. Das Ziel ist der spezifizierte Kantenzustand, nicht ein stark abgerundetes Erscheinungsbild, das die Teiledimensionen verändert.
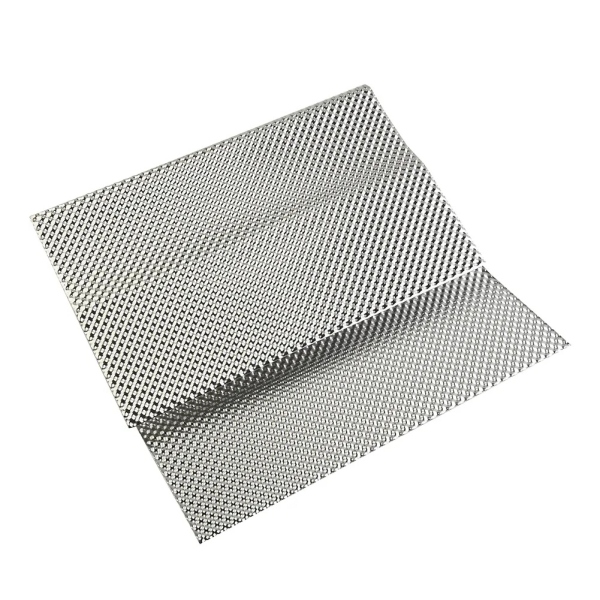
Der Umriss passt, aber die Befestigungslöcher passen nicht.Vergleichen Sie die Abwicklungsbezüge mit den Bezugselementen des umgeformten Teils. Überprüfen Sie Biegepositionen und die Reihenfolge der Lochherstellung, bevor Sie Löcher vergrößern, damit das Muster passt.
Neben einem geschnittenen Element tritt ein Riss auf.Inspizieren Sie die Originalkante, den lokalen Radius und die Umformhistorie. Ein dickeres Blech ist keine Diagnose; stellen Sie fest, ob Schnittschäden, Geometrie oder der Umformvorgang zum Problem beigetragen haben.
Die Abschirmung passt vor dem Falten der Kante, aber danach nicht mehr.Überprüfen Sie die Kantenzugabe und die fertige Kontur erneut. Führen Sie sowohl eine Zwischenprüfung als auch eine Endprüfung durch, wenn der Kantenarbeitsgang ein kritisches Maß verändert.
Das Teil passt zur Vorrichtung, bewegt sich jedoch beim Lösen.Überprüfen Sie die Freiform und den Umformausgleich. Definieren Sie die zulässige Montagevorspannung, anstatt sich auf undokumentierte Klemmkraft zu verlassen.
Bewahren Sie das genehmigte Muster zusammen mit der Materialspezifikation, dem Zuschnittstand und der Umformreihenfolge auf. Dokumentieren Sie das Schneidverfahren, die Werkzeugreferenzen, die Kantenbearbeitung und die Prüfbezugspunkte, mit denen es hergestellt wurde.
Überprüfen Sie für die Freigabe der Produktion mehr als nur ein einzelnes manuell nachgearbeitetes Muster. Nutzen Sie die vereinbarte Probemenge und den Annahmeplan zur Bewertung der Wiederholgenauigkeit. Wenn eine Material- oder Prozessänderung vorgeschlagen wird, bestimmen Sie, welche Merkmale eine erneute Begutachtung erfordern.
Die Fertigungsfreigabe und die thermische Freigabe dienen unterschiedlichen Zwecken. Erstere stellt sicher, dass das Teil gemäß seiner Spezifikation hergestellt werden kann. Letztere prüft, ob das installierte Schild den erforderlichen Schutz unter der angegebenen Beanspruchung bietet. Eine saubere, maßhaltige Platte ist kein Ersatz für die entsprechenden Thermik- und Haltbarkeitstests.
Ja. BSTFLEX bietet verformbares geprägtes Edelstahlblech für diese Arbeitsgänge an. Qualifizieren Sie die Schneid- und Umformmethode für die gewählte Stärke, das Muster und die Bauteilgeometrie, anstatt davonzugehen, dass jeder Dünnblechprozess das gleiche Ergebnis liefert.
Verwenden Sie die Sequenz, die die Anforderungen an das Fertigteil zuverlässig erfüllt. Vorgeschnittene Löcher müssen nach dem Umformen überprüft werden; später eingebrachte Löcher erfordern eine exakte Positionierung und Abstützung des geformten Teils.
Nein. Bestimmen Sie die Kante entsprechend der Handhabung, angrenzenden Bauteilen, dem verfügbaren Platz und der Fertigbarkeit. Ein Umbug ist eine Möglichkeit, aber keine allgemeine Anforderung.
Er kann eine vorläufige Passprüfungsunterstützung bieten, die Serienfreigabe sollte jedoch den tatsächlichen Herstellungsweg berücksichtigen. Halten Sie die Grenzen der Prototypenbewertung fest und testen Sie den vorgesehenen Produktionsprozess separat.
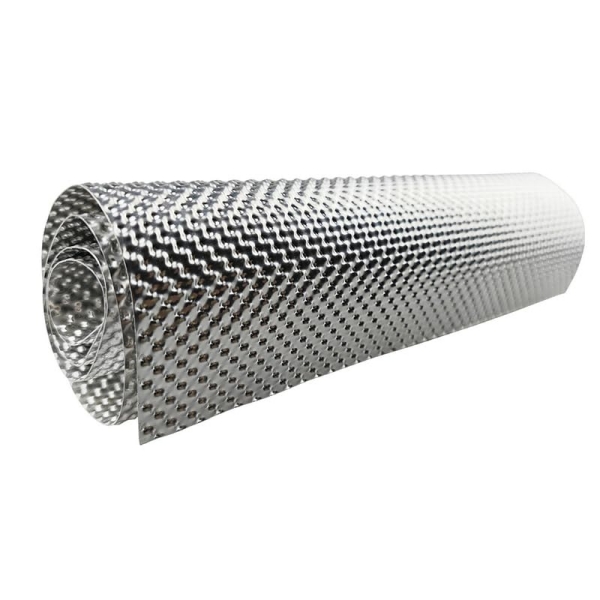
BSTFLEX liefert Edelstahl-Thermoschutzbleche mit bestehenden sowie kundenspezifischen Prägeoptionen. Lieferungen von Blechen und feilgefertigten Teilen können für den erforderlichen Projektumfang besprochen werden.
Senden Sie die Flachzuschnitt- und Fertigteilzeichnungen, sofern verfügbar, zusammen mit der Edelstahlgüte, der Materialstärke, der Musterreferenz und der Musterspende. Kennzeichnen Sie kritische Biegungen, Befestigungsbereiche und Kantendetails, damit diese in der Prüfung berücksichtigt werden.
Reichen Sie Ihre Hitzeschild-Zeichnung bei BSTFLEX ein für eine Material- und Fertigungsanfrage. Geben Sie an, ob Sie Bleche für Ihre eigene Werkstatt, zugeschnittene Rohlinge oder ein fertiges Geformteil benötigen.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
Tel/Whatsapp : 0086-15856303740
Email : sales@bstbraidedsleeve.com
Skype : vanesa-cheng